Рентабельность производства зависит от последовательности выполнения операций, которые связаны с изменением формы, размеров, и других характеристик, для получения требуемых. Этот перечень операций, которые располагаются в строгой последовательности, называется технологический процесс. Курсовая работа используется для обучения, анализа, переработки и использования документов для выполнения проектов, согласно ТЗ. На сайте предлагаются проекты по разработке техпроцессов обработки деталей методом:
- механической обработки;
- восстановления и ремонта;
- отливки и штамповки;
- термической обработки;
- холодной прокатки;
- сборки;
- сварки и др. Курсовая технологические процессы выполняется при наличии в ТЗ исходных требований. На выбор хода и вида операций, вида инструмента, влияют разные факторы.
Необходимая информация для разработки техпроцесса:
- чертеж с информацией о детали: материале, размерах, характеристиках чистоты и точности изготовления, показателях твердости материала и др.;
- объем выпуска продукции за год, на основании чего определяется уровень производства – опытный, единичный, серийный или массовый;
- каталог оборудования;
- типовые техпроцессы для данной группы деталей, например, детали вращения;
- стандарты и справочники: по ТУ на оборудование, инструмент, по расчету режимов резания и норм времени и пр. Курсовая разработка технологического процесса состоит из нескольких этапов. Для механической обработки выбирается способ получения заготовки. Это – штамповка, точное литье или калиброванный пруток, в зависимости от серийности производства. Для других процессов определяются комплектующие, подготовительные работы: мойка, обезжиривание перед сваркой, зачистка, нормализация и т.п. Курсовая работа разработка технологического процесса определяет также следующие этапы:
1) определение способа и последовательности изготовления;
2) расчет величины снимаемого материала в каждом переходе операции, для механической обработки;
3) выбор оборудования, подбор или проектирование инструментов и оснастки, для каждой операции;
4) выполнение необходимых расчетов – режимов резания, температурных режимов и пр.;
5) определение способа контроля, необходимого инструмента и приспособлений;
6) разработка технологической документации с операционными и маршрутными картами. Курсовая работа на тему технологический процесс включает в себя пояснительную записку, в которой приводятся расчеты, обоснования, необходимые пояснения. Это – расчеты технологичности детали, экономические расчеты, условия техники безопасности и другие вопросы.
Сборник проектов собран в ручную для метки "Курсовая технологические процессы". Подборка не содержит всех проектов, не нашли по метке воспользуйтесь поиском по каталогу проектов.
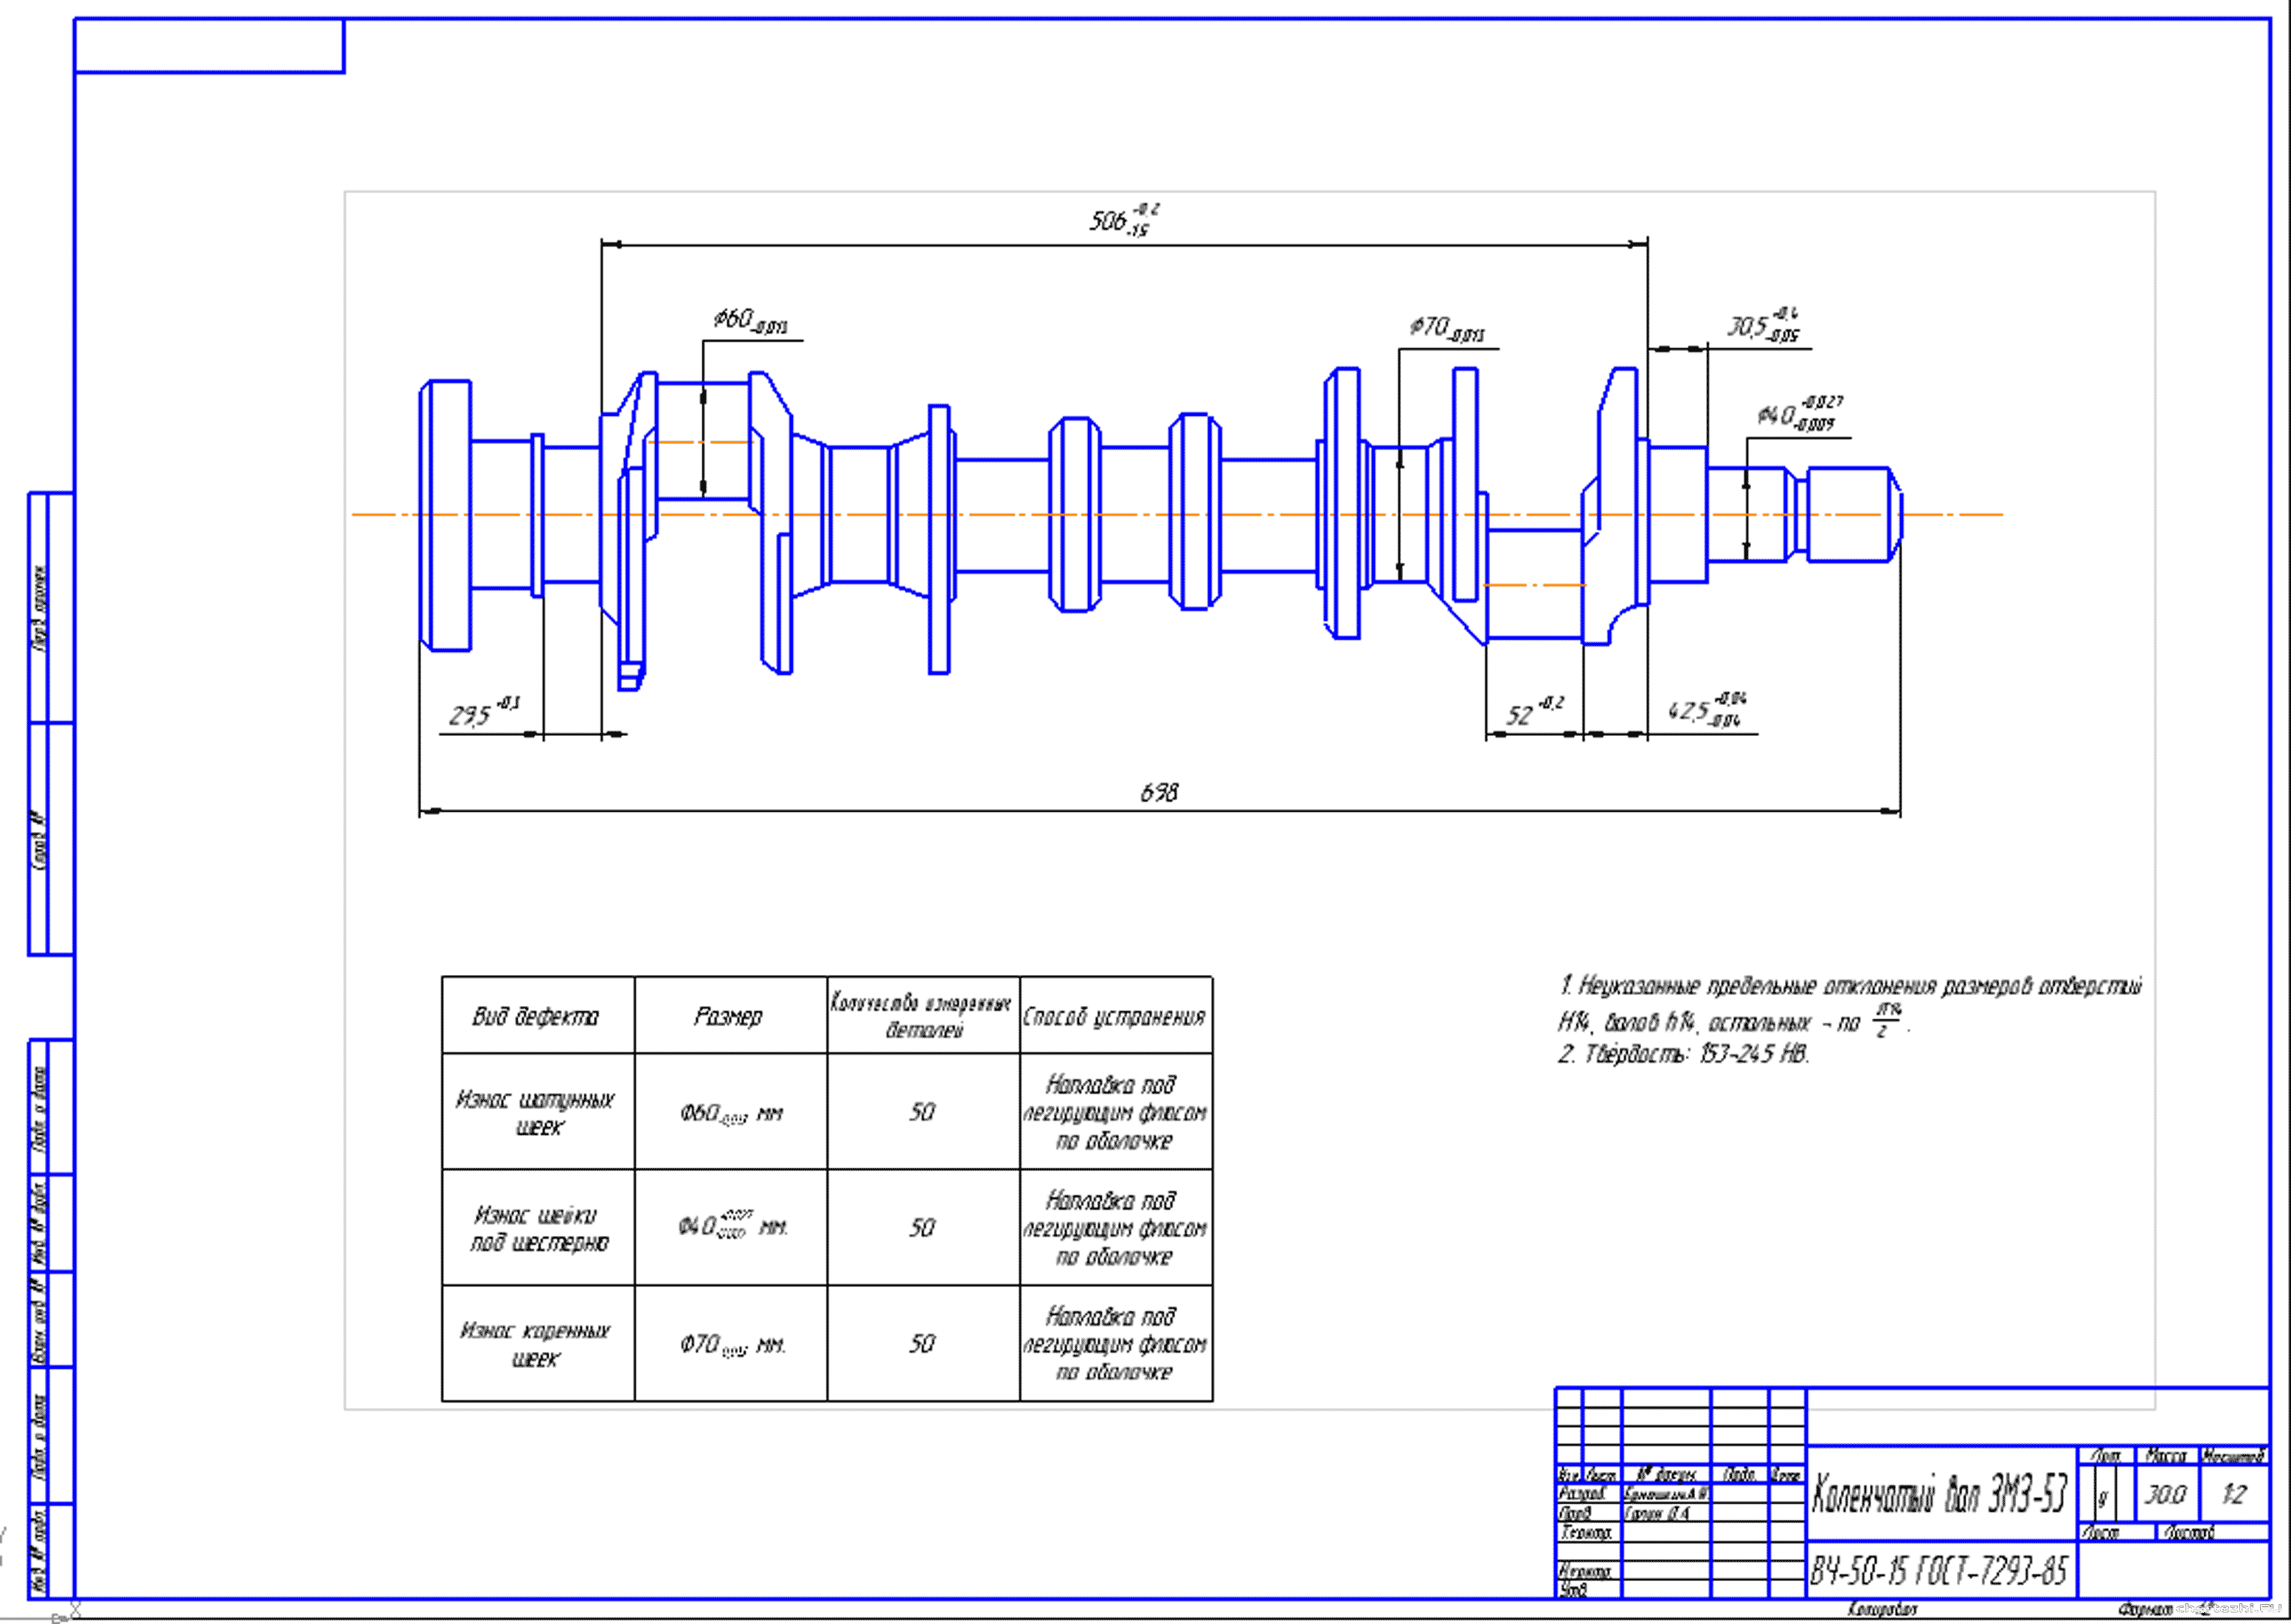
ИМЭ. Проект по "Технологии ремонта машин". Объектом исследования является коленчатый вал ЗМЗ-53 изготовленный из ВЧ-50-15. Область применения - автоколонна, ремонтное предприятие. В процессе работы были выбраны: рациональный способ восстановления, разработаны режимы восстановления, определены нормы времени выполнения операций, проведена технико-экономическая оценка технологического процесса восстановления. 2 листа чертежи + ПЗ.
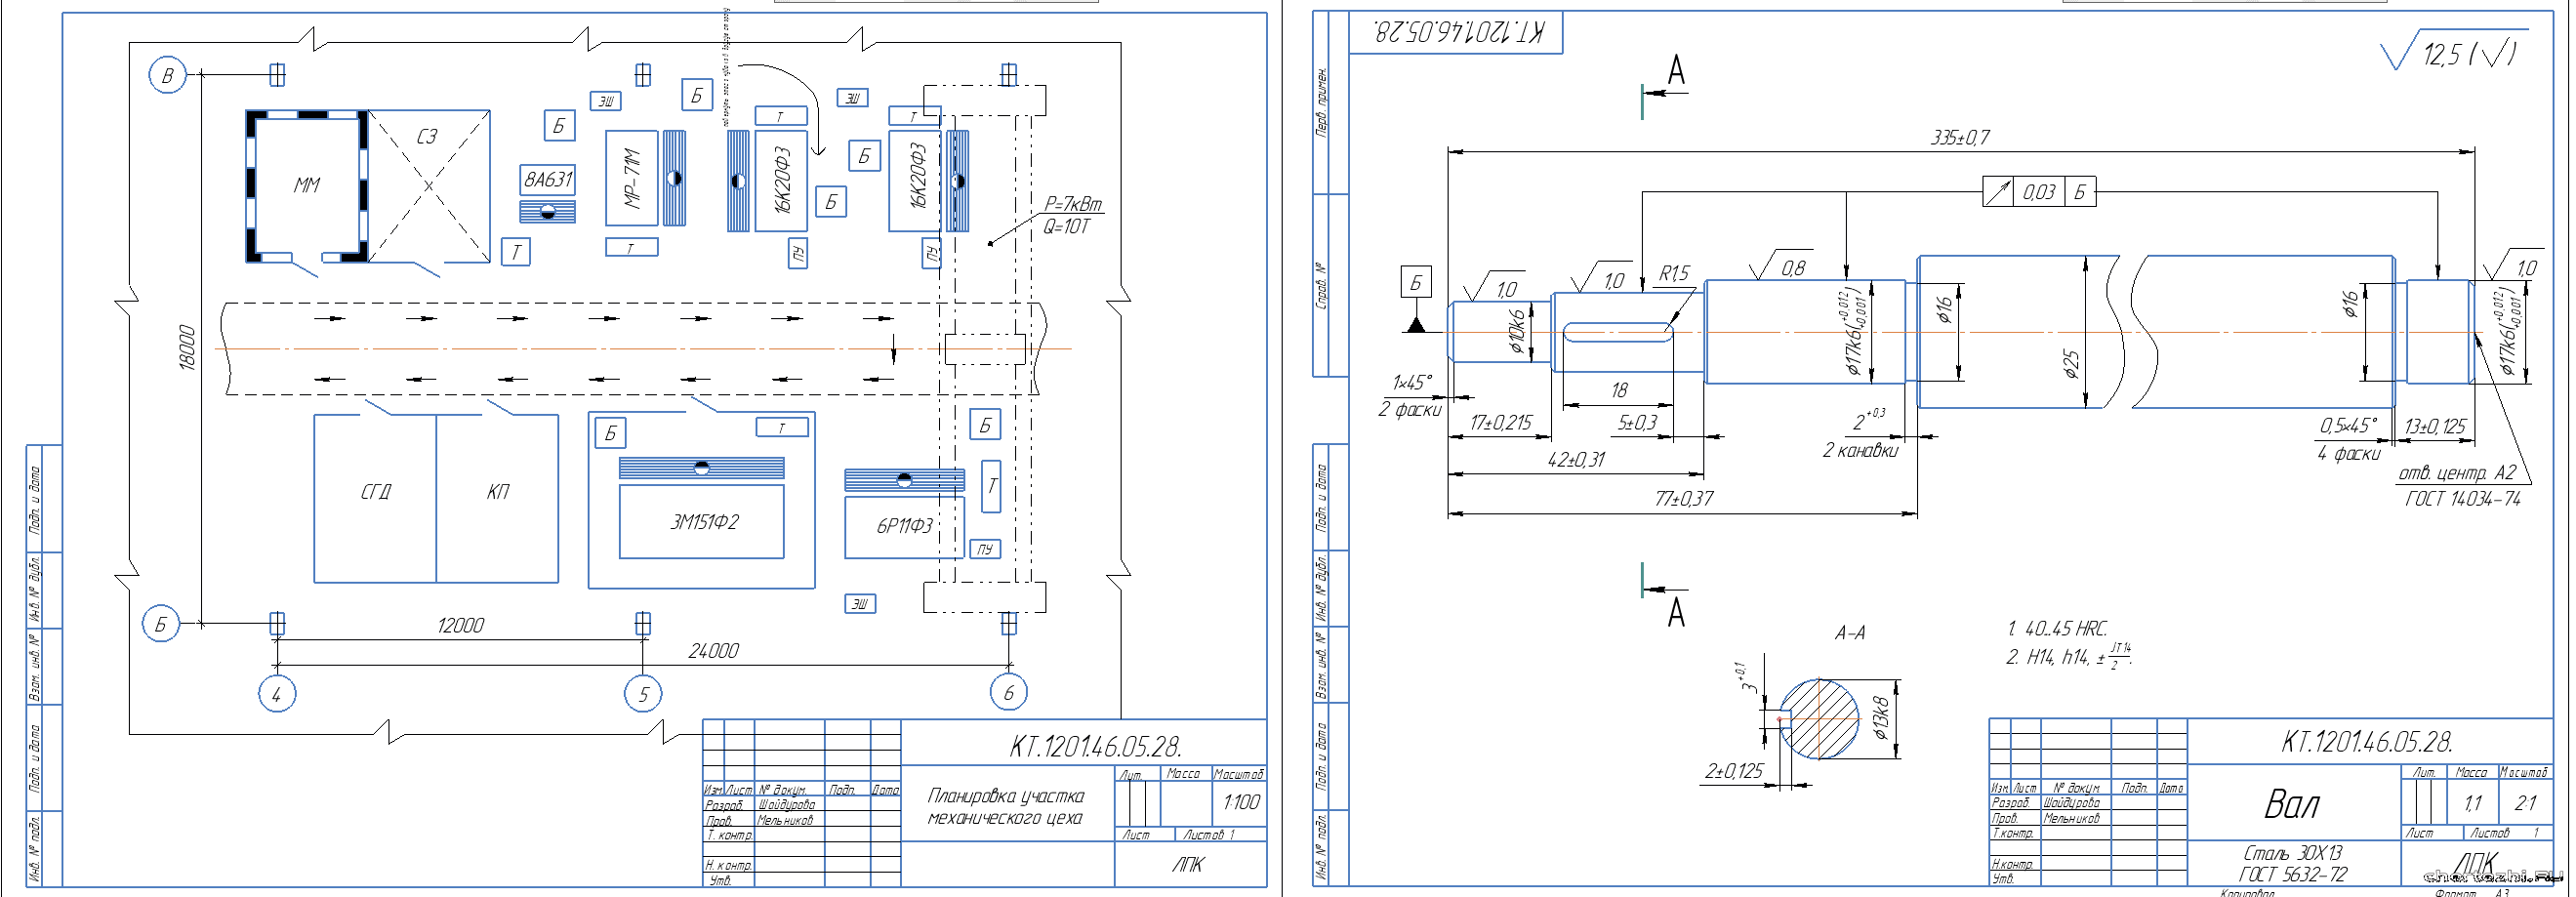
ЛПК / по технологии машиностроения / В курсовом проекте решались задачи по повышению качества, снижению себестоимости изготавливаемой детали, применению современного оборудования с ЧПУ и инструмента. / Состав: 3 листа чертежи (планировка участка механического цеха, вал, чертеж заготовки) + карты наладки + карта эскизов + ПЗ.
ЛГТУ / проект по технологии автотракторостроения / по технологии и проектированию конической шестерни главной передачи для семейства тракторов Т-40 / Состав проекта: Чертежи (Заготовка А4, 5 операций карта, Гидропластмассовая оправка А2, Шестерня коническая ведомая А2), спецификация + ПЗ.
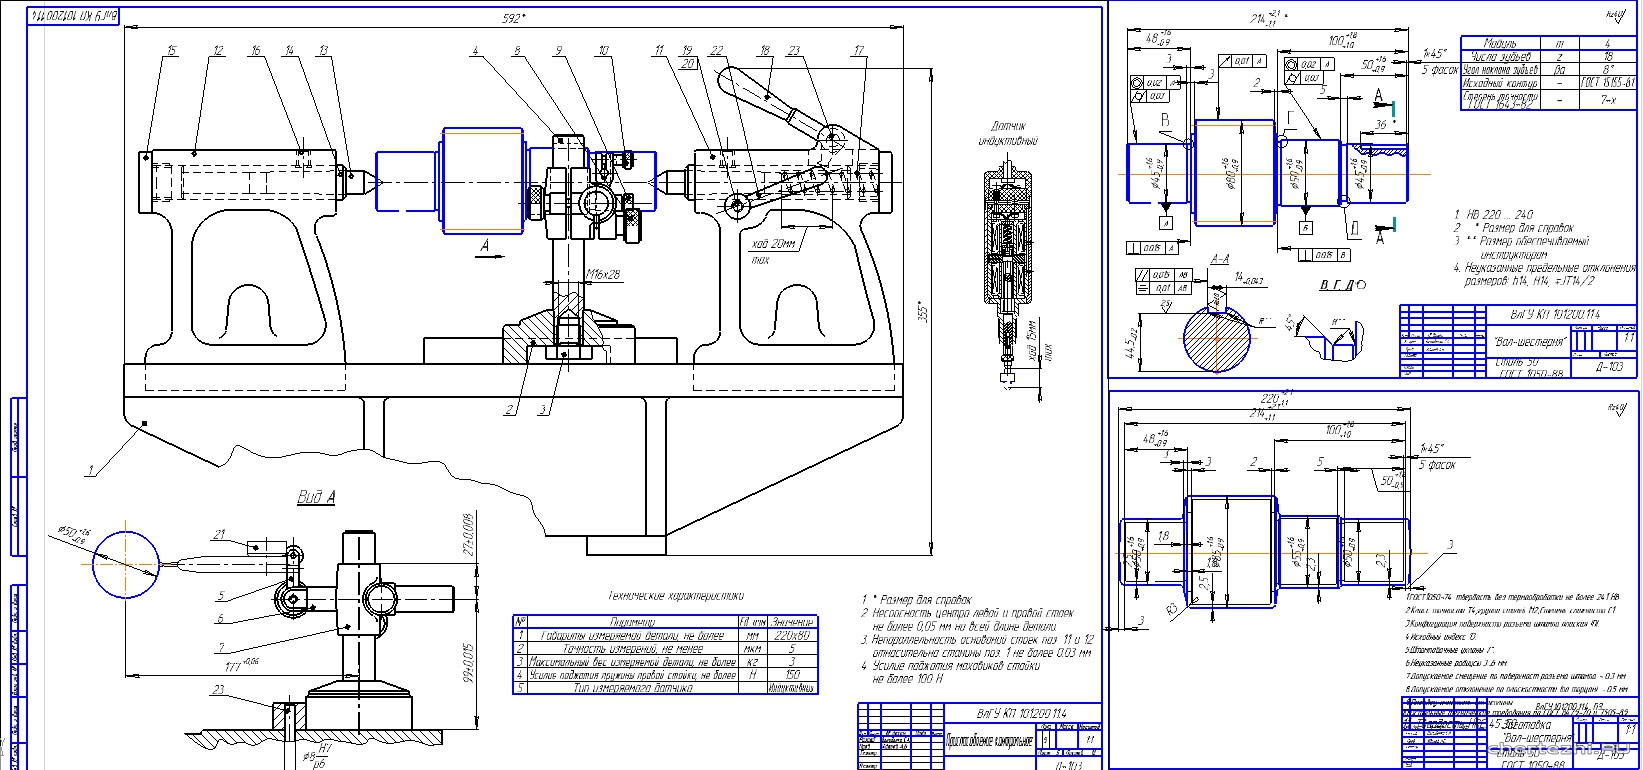
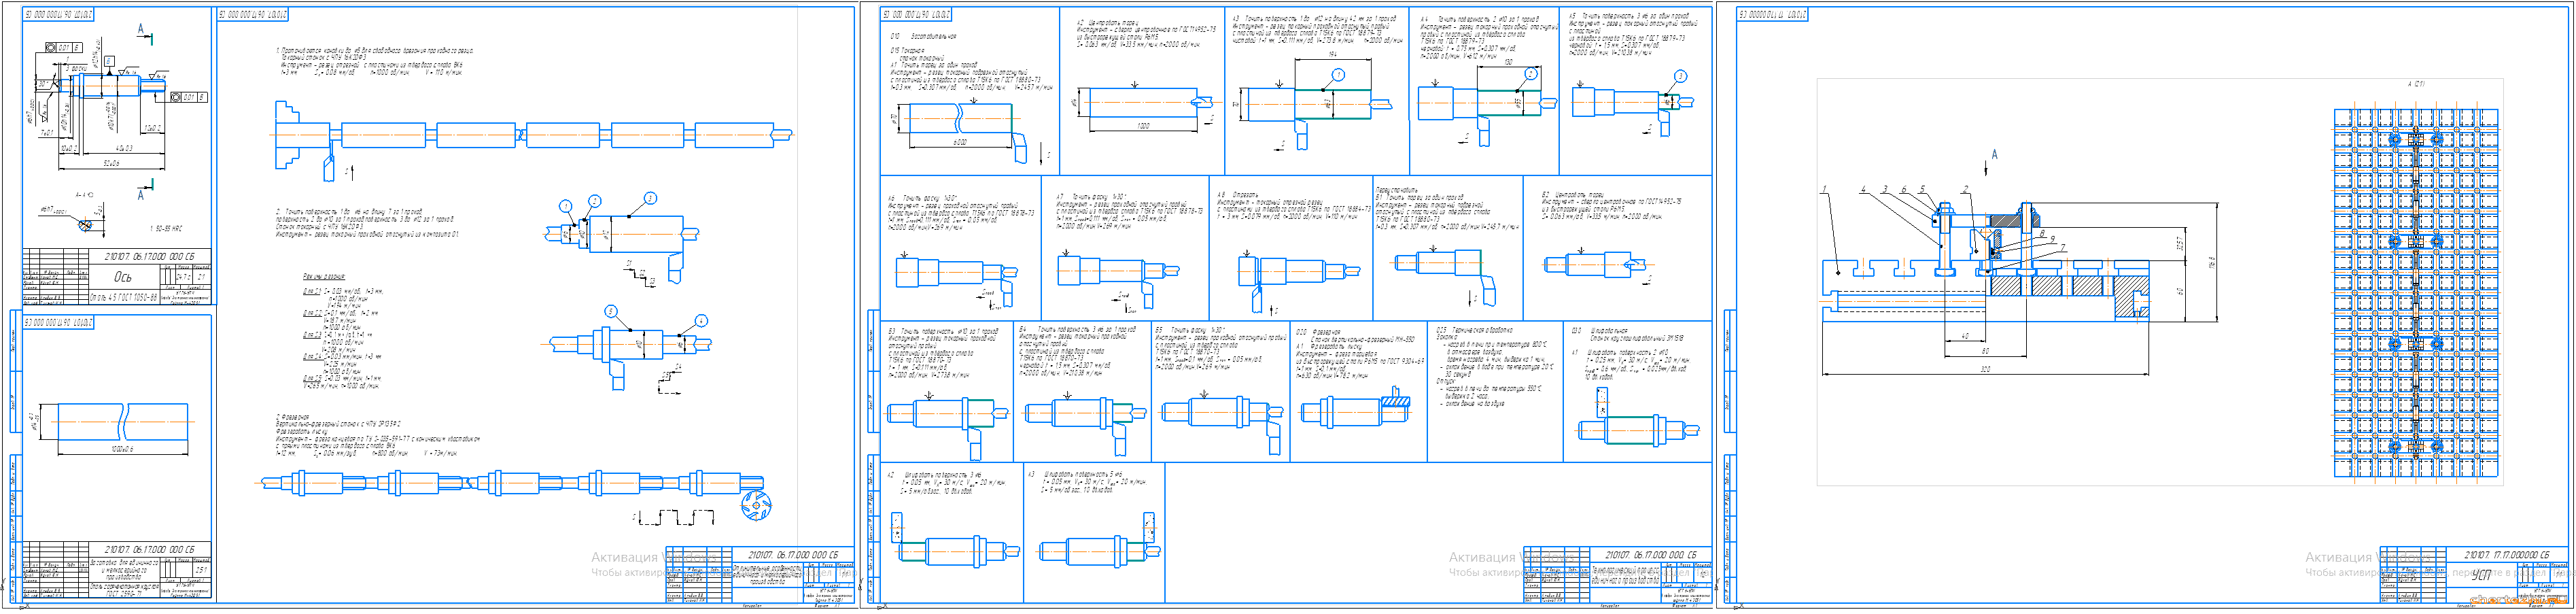
ВлГУ.Деталь представляет собой вал-шестерню. Узел машины в который входит данная деталь может представлять собой редуктор, либо этот вал-шестерня непосредственно соединен с каким-либо звеном машины и приводит в движение вспомогательные агрегаты и узлы. Две поверхности длиной 44 мм 45 мм должны быть выполнены по 7 квалитету точности; Зубчатая поверхность длиной 61 мм 80 мм – степень точности 7-Х; Шпоночный паз длиной 36 мм, шириной 14 мм и глубиной 5,5 мм – по 9 квалитету точности; Остальные неуказанные предельные отклонения размеров по 14 квалитету точности. Операции получения детали, по номерам маршрута представлены на чертежах
КГТУ им. А.Н.Туполева / Кафедра технологии производства двигателей / Дисциплина " Групповые технологии гибких автоматизированных производств / 4 листа чертежи (детали) + 1 карта заготовки + 4 маршрутные карты + 15 Операционных карт механической обработки с эскизами операций + ПЗ.
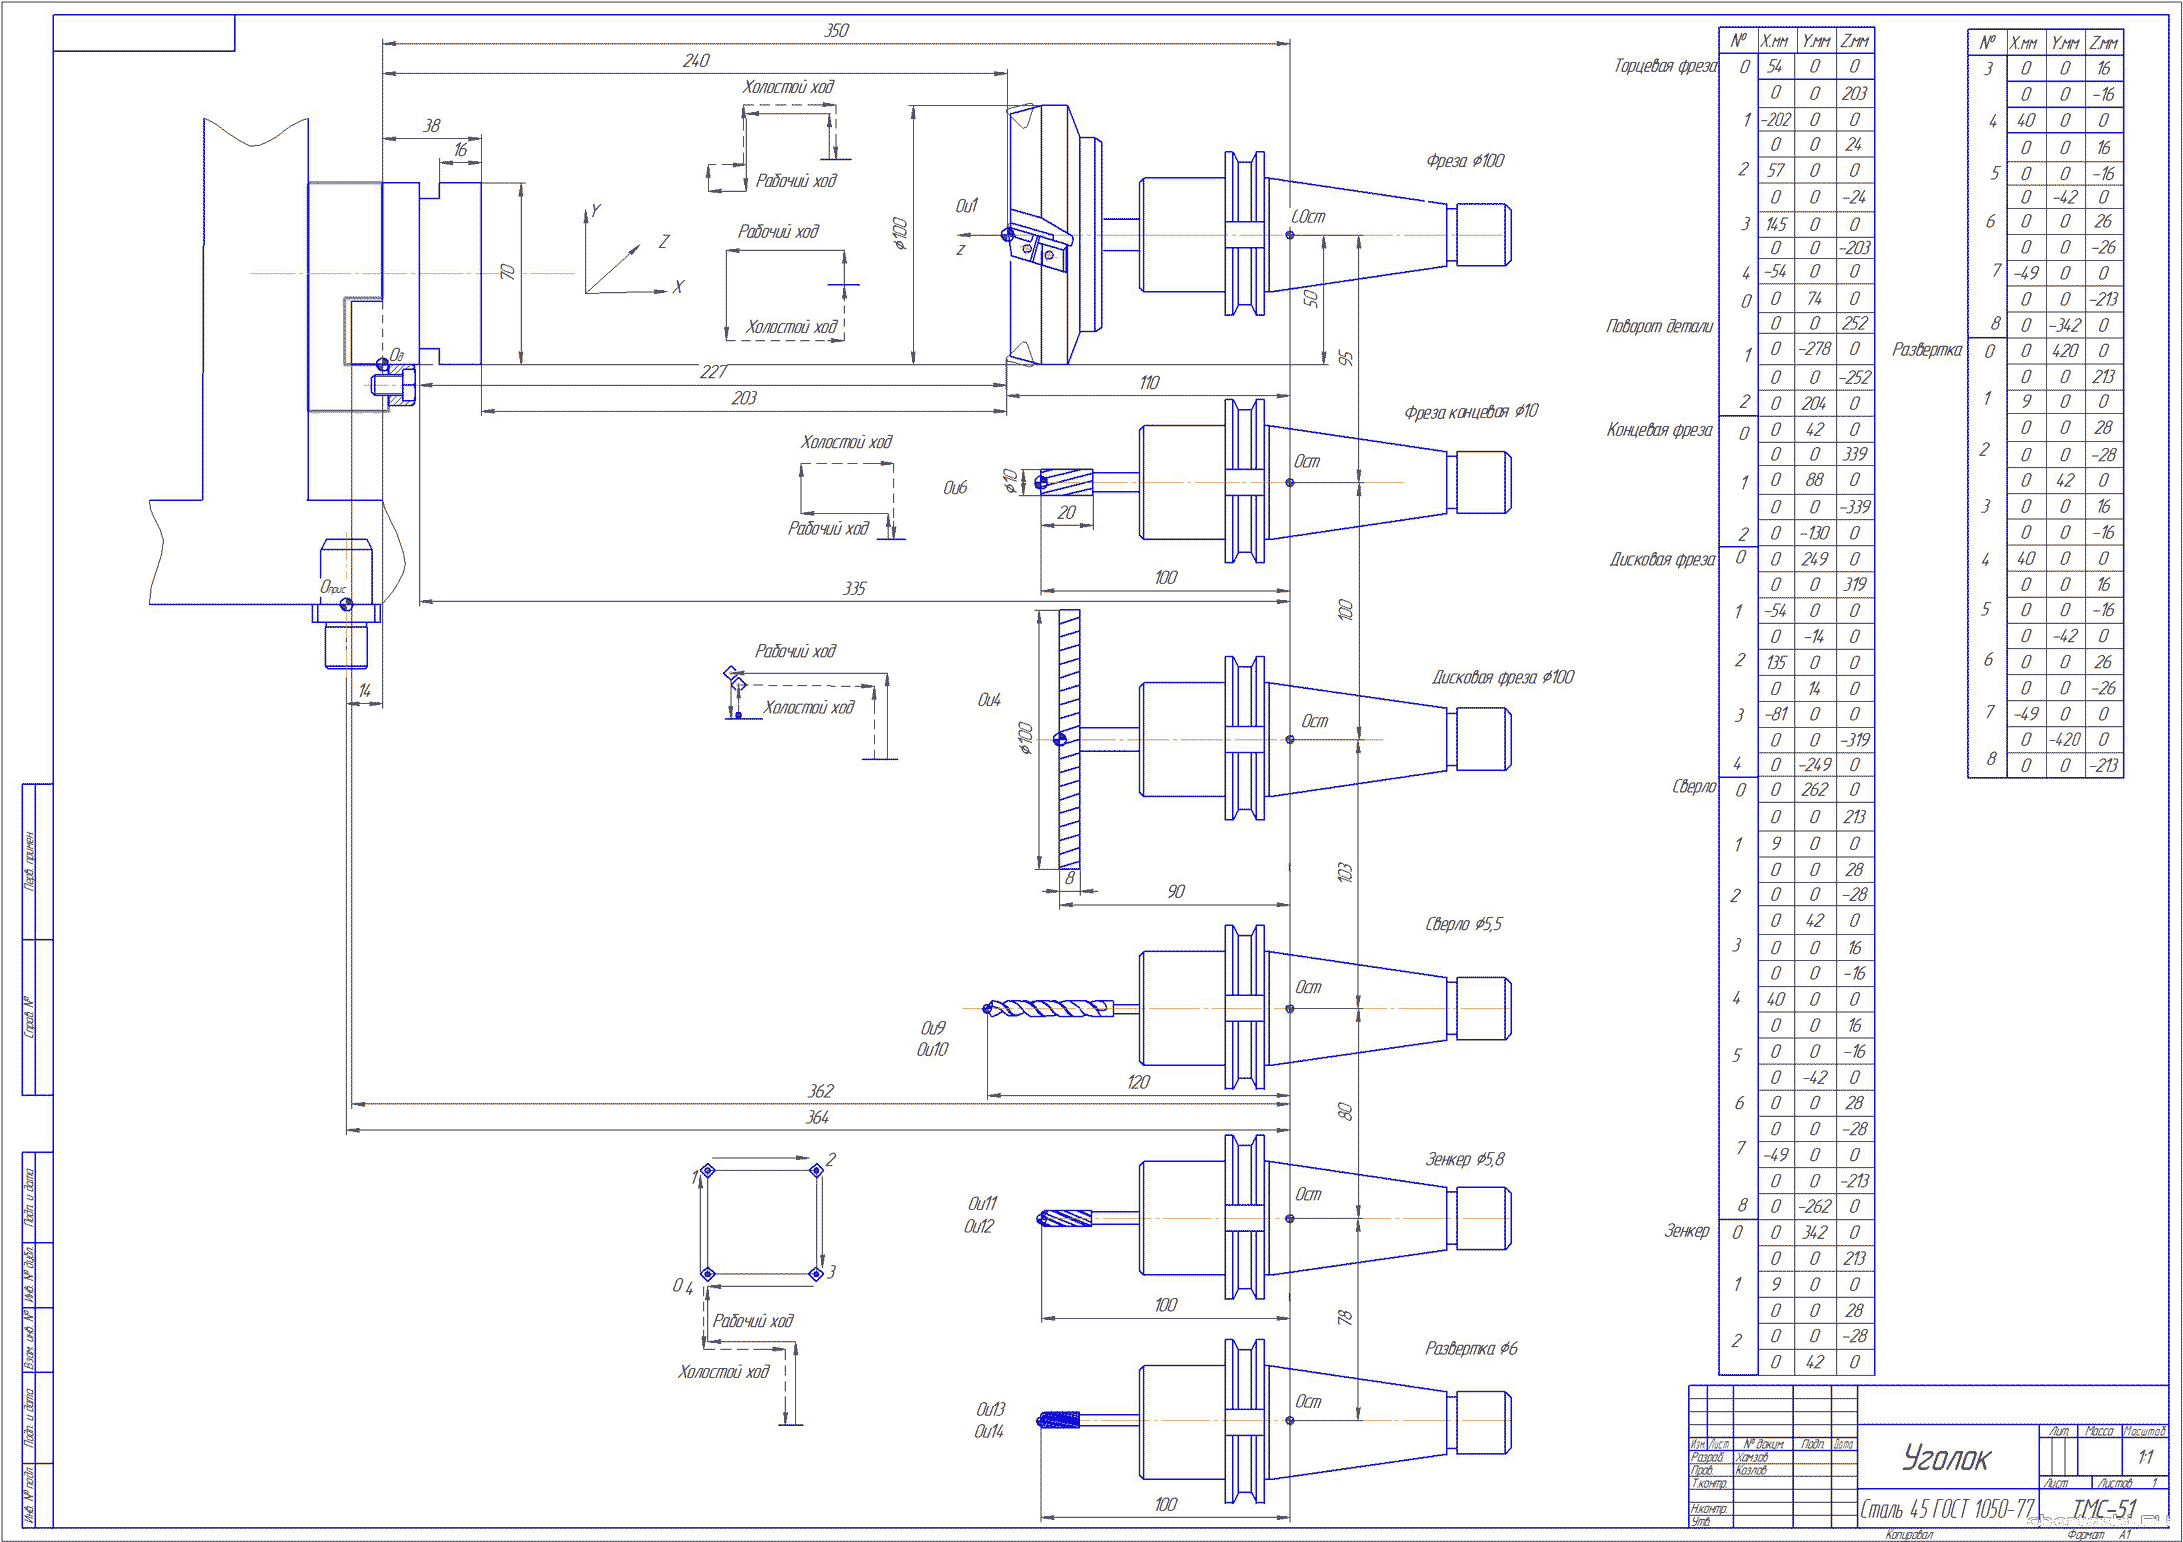
ЭТИ(ф)СГТУ / Кафедра ТЭМ / Дисциплина "Технология машиностроения" / Целью проекта является выбор оптимального варианта получения детали, и снижения трудоемкости и себестоимости технологического процесса механической обработки путем перевода технологического процесса с устаревших моделей оборудования на более современные. Деталь «Уголок» представляет собой плоское тело. Для изготовления детали в качестве материала на заготовку целесообразно рассмотреть сталь 45 или сталь 40Х. Обработка детали производится на многоцелевом станке 2204ВМФ4. Станок 2204ВМФ4 многоцелевой с инструментальным магазином на 30 инструментов. Смена инструмента производится автоматически. Мощность двигателя 6,3 кВт. Производит все виды фрезерных и сверлильных и расточных работ. / 4 листа чертежи + маршрутные карты + контроль + ПЗ.
УГТУ-УПИ / Кафедра «Электронное машиностроение» / Задачей данного курсового проекта является разработка технологического процесса изготовления оси для единичного и мелкосерийного производства. Для единичного производства необходимо изготовить две детали; для мелкосерийного – десять штук. / Cостав: 3 листа чертежей + спецификация + ПЗ.
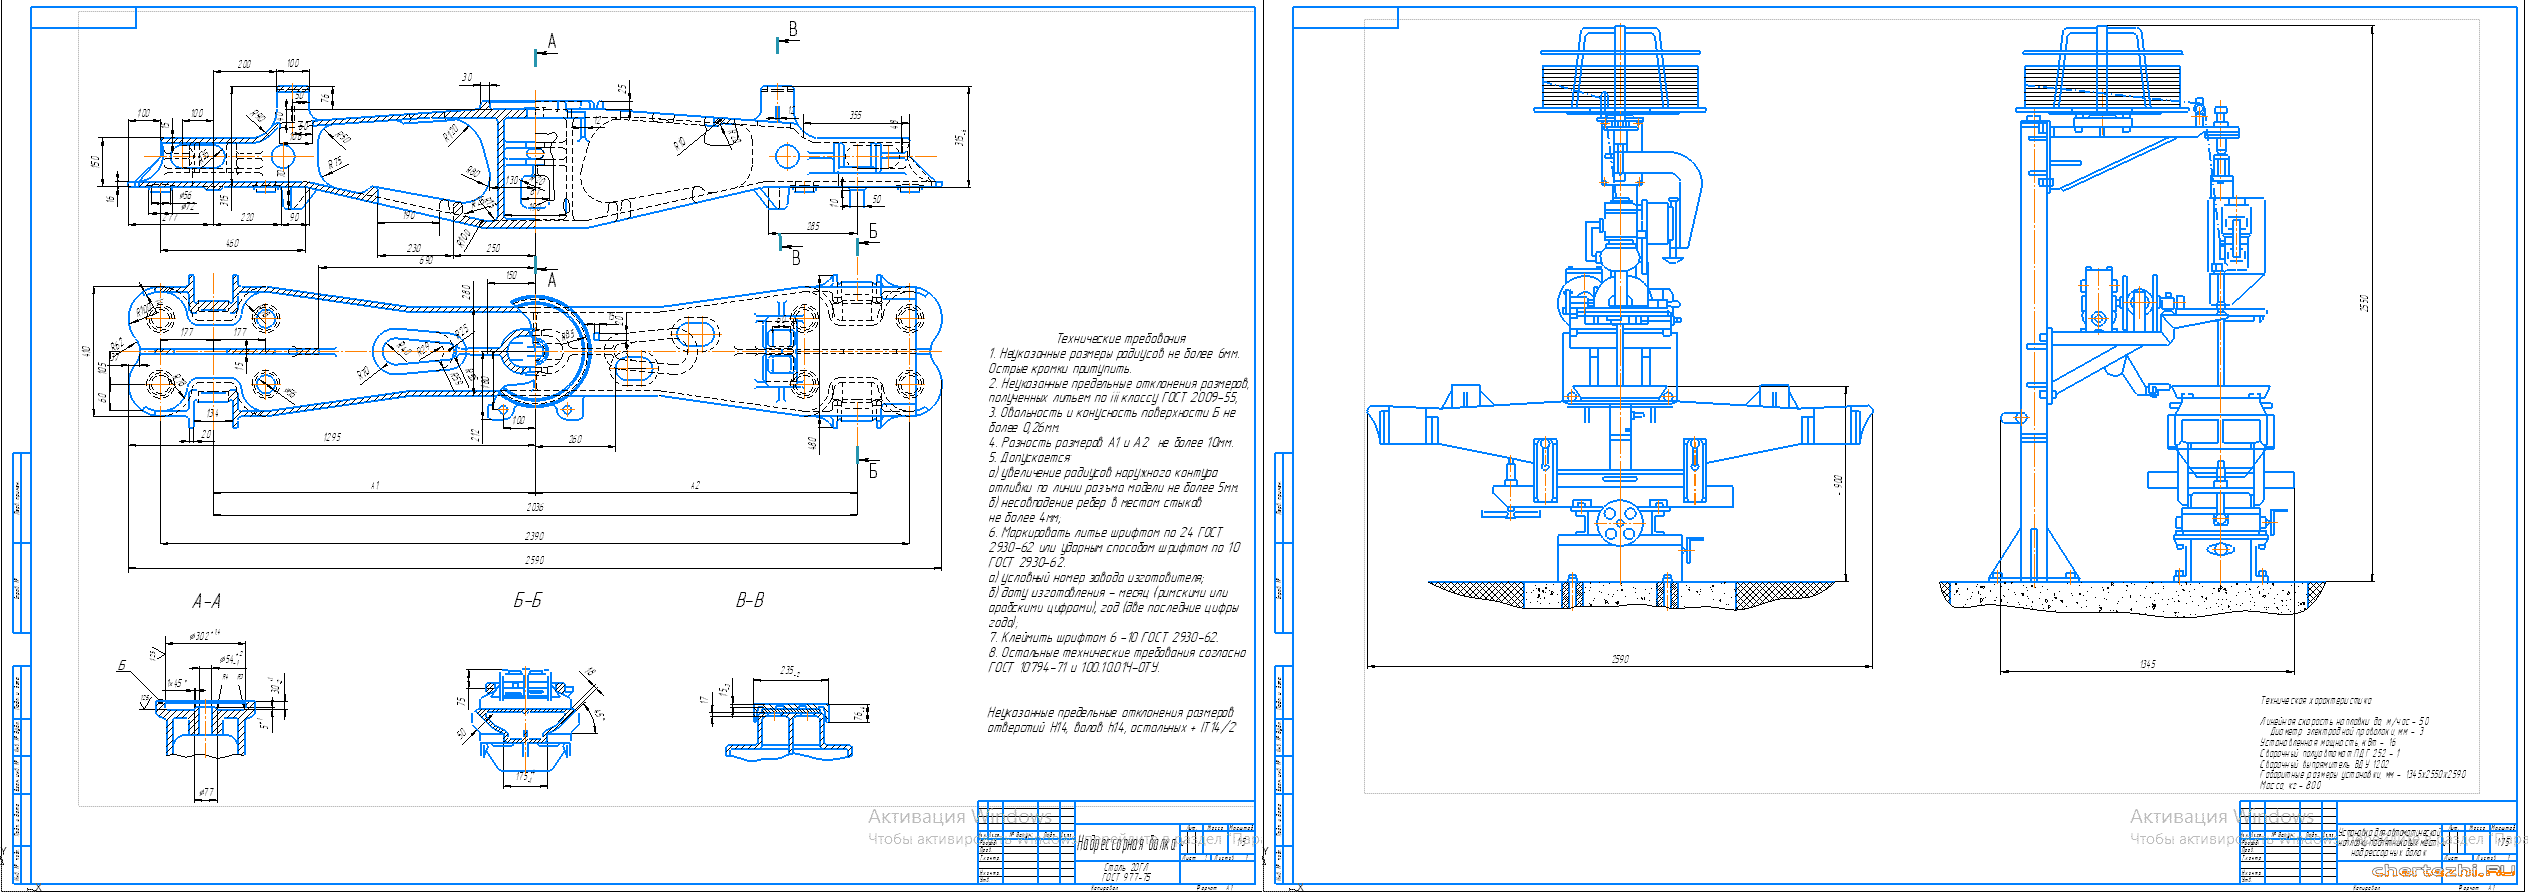
ОмГУПС / Кафедра «Технология транспортного машиностроения и ремонта подвижного состава» / по дисциплине:«Технология производства и ремонт подвижного состава» / Чертежи 3 листа: Надрессорная балка, Операционная карта наплавки, Установка для наплавки + маршрутные карты + ПЗ.
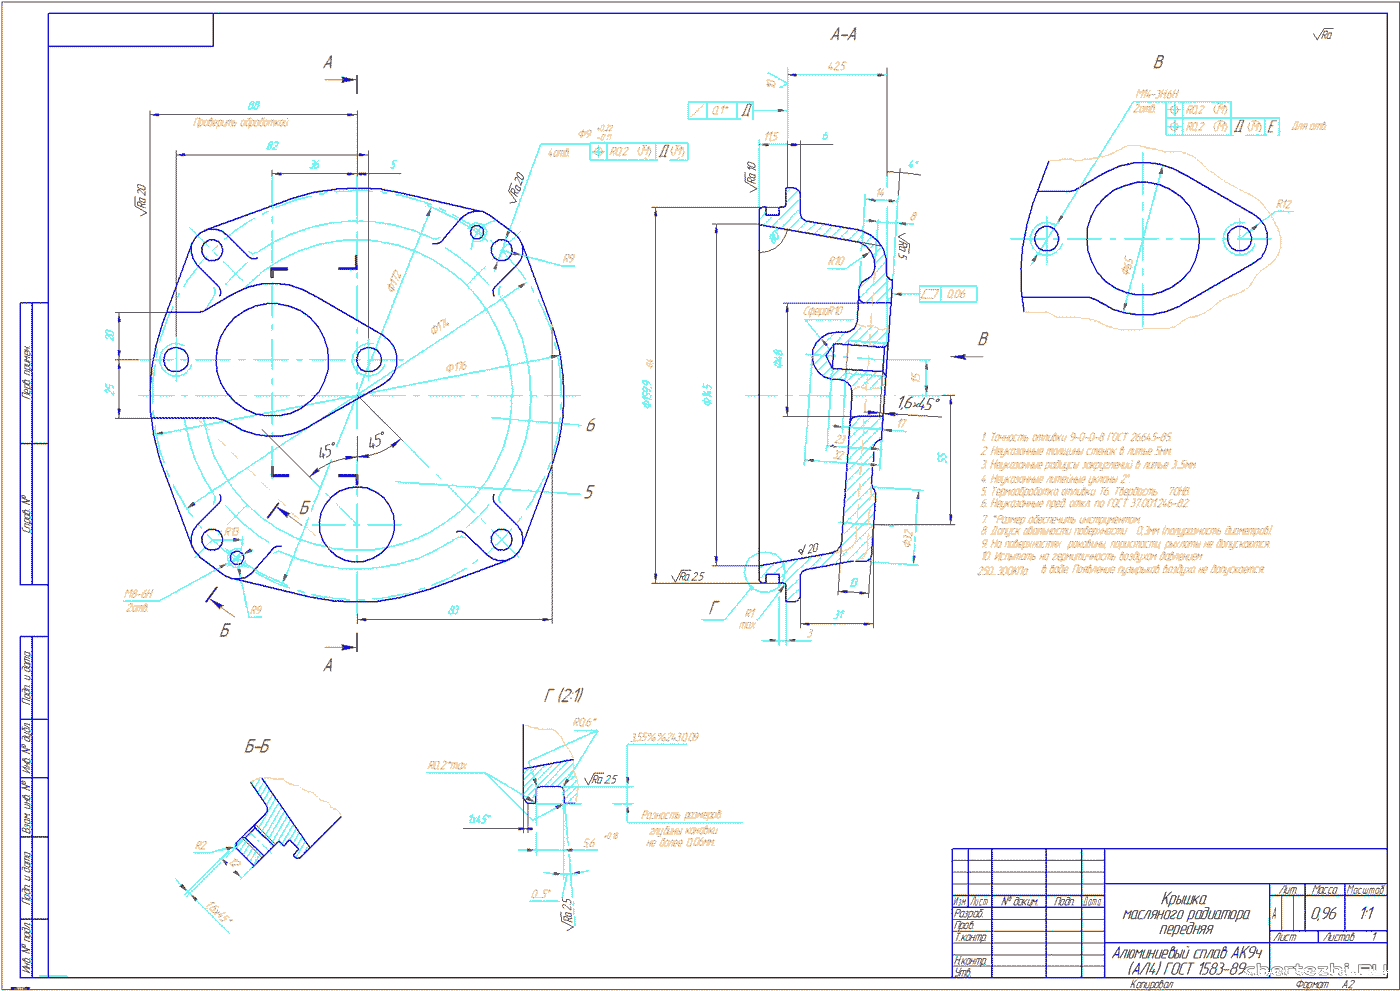
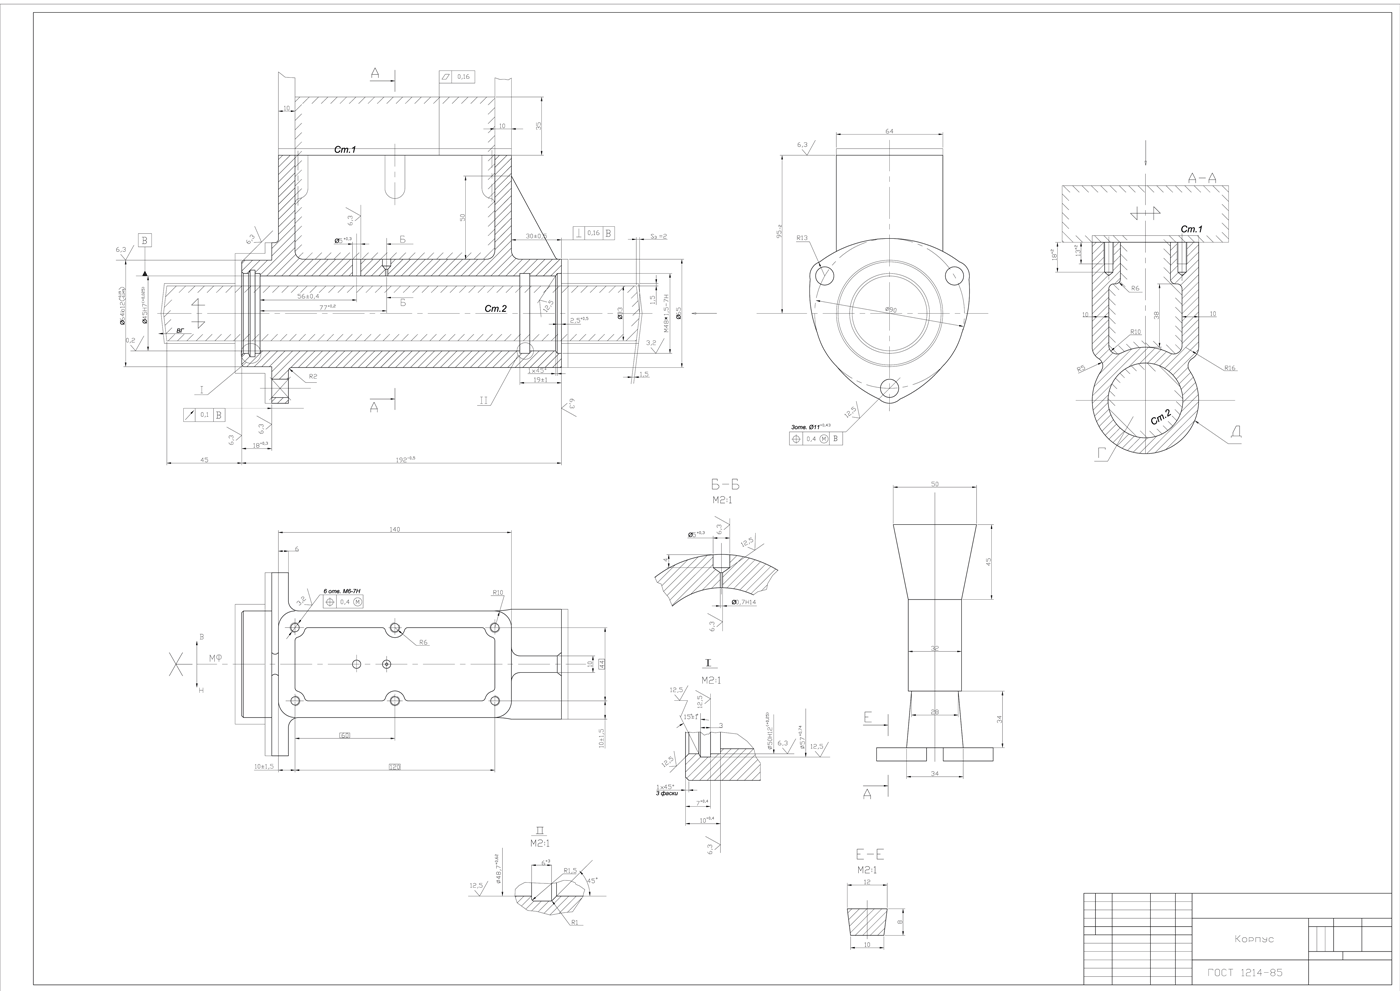
ОрёлГТУ / В проекте: чертежи 5 листов, пояснительная записка, спецификации. Отливка «Корпус» отливается из серого чугуна марки СЧ20 по ГОСТ 1412-85 массой 6,6 кг. Толщина стенок отливки составляет 10 мм. Длина отливки 200 мм, диаметр средней части 64 мм. Деталь обрабатывается механически: высверливаются 9 отверстий, часть поверхности для получения заданной чистоты и размеров, подвергают токарной и фрезерной обработке, остальное получают литьём.
МГТУ / Кафедра "Технология машиностроения" / Фильтр входит в состав блока насоса ЦНГ-1/20 и служит для очистки перекачиваемой жидкости. Деталь фланец входит в состав сборочной единицы фильтр. Фланец предназначен для надежного крепления фильтра с другими деталями при помощи винтового или шпилечного соединения. Для операции сверления разработаем приспособление - скальчатый кондуктор. Компоновка скальчатого кондуктора предназначена для обработки четырех отверстий во фланце. / 5 листов чертежи (Технологический процесс сборки фильтра, Базовый маршрутный технологический процесс, Маршрутные технологические процессы изготовления детали "Фланец", Разработка операционной технологии изготовления детали "Фланец", Разработка конструкции приспособления) + ПЗ.